Bàn máp đá granite trong đo lường cơ khí: những vấn đề kỹ thuật QCcần biết
Bàn máp đá granite là chuẩn tham chiếu quan trọng trong đo lường cơ khí. Tìm hiểu độ phẳng, cấp chính xác, nhiệt độ, chân đỡ, vệ sinh và cách sử dụng bàn máp đúng kỹ thuật.
Trong một phòng QC cơ khí, những thiết bị như panme, thước cặp, đồng hồ so, height gauge hay máy đo tọa độ (cmm) thường được chú ý đầu tiên khi nói đến độ chính xác.
Tuy nhiên, có một thành phần ít được quan tâm hơn nhưng lại đóng vai trò rất quan trọng: bàn máp.
Hãy thử hình dung một nhân viên qc sử dụng đồng hồ so có độ phân giải 1 µm để kiểm tra độ phẳng của một chi tiết. Nếu mặt chuẩn mà chi tiết đặt lên không đủ ổn định hoặc phương pháp gá đặt không phù hợp, độ chính xác của chiếc đồng hồ so cũng không thể cứu được kết quả đo.
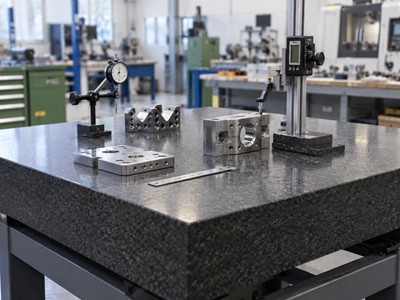
Đó chính là lý do bàn máp đá granite (granite surface plate) được sử dụng rộng rãi trong đo lường cơ khí.
Bàn máp không phải là một chiếc bàn thông thường. Nó là một chuẩn hình học, cung cấp một mặt phẳng tham chiếu để thực hiện và tái lập nhiều phép đo trong kiểm tra chất lượng.
Với nhân viên qc, hiểu đúng về bàn máp không chỉ giúp lựa chọn thiết bị phù hợp mà còn giúp trả lời một câu hỏi quan trọng:
“kết quả đo của chúng ta có thực sự đáng tin cậy hay chưa?”
1. bàn máp đá granite là gì?
Bàn máp đá granite là một tấm đá có mặt làm việc được gia công với độ phẳng cao, sử dụng làm mặt chuẩn trong đo lường, kiểm tra và gá đặt chi tiết cơ khí.
Granite được sử dụng phổ biến nhờ những đặc tính phù hợp với môi trường đo lường như độ cứng cao, độ ổn định tốt, không bị ăn mòn hoặc gỉ như thép, không từ tính và có khả năng duy trì chất lượng bề mặt tốt.
Tuy nhiên, khi lựa chọn bàn máp, không nên chỉ quan tâm đến kích thước.
Một bàn máp 600 × 900 mm và một bàn 900 × 1.200 mm có thể đáp ứng những nhu cầu hoàn toàn khác nhau. Quan trọng hơn là phải xem xét đồng thời kích thước, độ phẳng, cấp chính xác, tiêu chuẩn, tải trọng, hệ thống đỡ và môi trường sử dụng.
Đây là điểm đầu tiên mà nhân viên qc cần lưu ý khi lựa chọn bàn máp.
2. tại sao bàn máp quan trọng trong đo lường cơ khí?
bàn máp tạo ra chuẩn tham chiếu
Phần lớn các phép đo hình học đều cần một chuẩn tham chiếu.
Ví dụ, khi kiểm tra độ phẳng, độ song song, độ vuông góc, độ thẳng, độ đảo, chiều cao hoặc vị trí tương đối giữa các bề mặt, bàn máp có thể đóng vai trò là mặt chuẩn để thiết lập hệ quy chiếu cho phép đo.
Ví dụ đơn giản:
bàn máp → height gauge → đồng hồ so → chi tiết
Trong hệ thống này, bàn máp là nền tảng để xác định vị trí của chi tiết và đầu đo.
Nếu nền tảng không đáng tin cậy, toàn bộ chuỗi đo phía trên có thể bị ảnh hưởng.
3. độ phẳng của bàn máp có phải là độ chính xác của phép đo?
Đây là một trong những hiểu nhầm phổ biến nhất khi sử dụng bàn máp.
Không.
Một bàn máp có độ phẳng rất cao không có nghĩa phép đo thực hiện trên đó chắc chắn đạt độ chính xác tương ứng.
Kết quả đo chịu ảnh hưởng của nhiều yếu tố như bản thân bàn máp, dụng cụ đo, độ ổn định của chi tiết, phương pháp gá đặt, lực đo, nhiệt độ, rung động, độ sạch và kỹ năng của người thao tác.
Có thể mô hình hóa đơn giản độ không đảm bảo đo tổng hợp:
u_c = √(u_1² + u_2² + u_3² + … + u_n²)
Trong đó mỗi thành phần u_i đại diện cho một nguồn không đảm bảo đo.
Vì vậy, bàn máp chỉ là một thành phần của hệ thống đo lường, không phải toàn bộ hệ thống.
Đây là tư duy đặc biệt quan trọng đối với qc khi đánh giá kết quả đo gần giới hạn dung sai.
4. cấp chính xác của bàn máp: qc cần quan tâm điều gì?
Trên thị trường có nhiều cách phân loại bàn máp theo cấp chính xác, chẳng hạn grade 0, grade 1, grade 2 trong một số hệ tiêu chuẩn.
Tuy nhiên, không nên chỉ hỏi nhà cung cấp:
“bàn này grade mấy?”
Mà cần xác định:
- bàn được đánh giá theo tiêu chuẩn nào?
- độ phẳng cho phép là bao nhiêu?
- phương pháp kiểm tra độ phẳng là gì?
- kích thước bàn là bao nhiêu?
- có chứng nhận hoặc biên bản kiểm tra hay không?
- điều kiện tham chiếu khi kiểm tra là gì?
- chu kỳ kiểm định lại được quản lý như thế nào?
Đối với doanh nghiệp có hệ thống quản lý chất lượng, việc truy xuất tiêu chuẩn và hồ sơ kiểm định quan trọng không kém việc lựa chọn cấp chính xác.
5. nhiệt độ – “kẻ thù vô hình” của đo lường chính xác
Một trong những nguồn sai số dễ bị bỏ qua nhất là nhiệt độ.
Kim loại giãn nở khi nhiệt độ tăng và co lại khi nhiệt độ giảm:
ΔL = αLΔT
Trong đó:
- ΔL: thay đổi kích thước.
- α: hệ số giãn nở nhiệt.
- L: kích thước ban đầu.
- ΔT: thay đổi nhiệt độ.
Điều này đặc biệt quan trọng khi qc đo các chi tiết có kích thước lớn hoặc dung sai chặt.
Ví dụ, một chi tiết thép dài 1.000 mm được đưa từ môi trường sản xuất nóng vào phòng qc có nhiệt độ thấp hơn sẽ không nhất thiết giữ nguyên kích thước ngay lập tức.
Vì vậy, với phép đo chính xác cao, chi tiết, bàn máp và dụng cụ đo cần được đưa về trạng thái nhiệt ổn định trước khi đo.
Không nên lấy một chi tiết vừa gia công xong, còn nóng, rồi đưa ngay vào phép đo chính xác và coi kết quả là kích thước cuối cùng của sản phẩm.
6. chân đỡ bàn máp – một bàn đá tốt chưa đủ
Một sai lầm khác là đầu tư một bàn máp có độ chính xác cao nhưng đặt nó lên một hệ thống chân đỡ không phù hợp.
Bàn máp cần được hỗ trợ theo cấu hình phù hợp với thiết kế của nhà sản xuất và kích thước bàn nhằm phân bố tải hợp lý, hạn chế biến dạng, giảm ảnh hưởng rung động và duy trì trạng thái ổn định của mặt bàn.
Đối với bàn máp lớn, vị trí các điểm đỡ càng quan trọng.
Do đó, khi mua bàn máp, qc hoặc bộ phận kỹ thuật không nên chỉ yêu cầu:
“báo giá bàn đá 900 × 1.200.”
Mà nên xem xét toàn bộ hệ thống bàn máp, bao gồm cả chân đỡ và điều kiện lắp đặt.
7. vệ sinh bàn máp – một hạt phoi có thể làm thay đổi kết quả đo
Trong môi trường sản xuất, phoi kim loại, bụi, dầu và chất bẩn là chuyện thường xuyên xảy ra.
Nhưng đối với đo lường chính xác, một hạt phoi nhỏ nằm giữa chi tiết và bàn máp cũng có thể tạo ra một điểm kê cục bộ.
Khi đó, chi tiết không còn tiếp xúc đúng với mặt chuẩn.
Trước mỗi phép đo nên:
- làm sạch mặt bàn;
- làm sạch mặt đáy chi tiết;
- loại bỏ phoi và bụi;
- kiểm tra các vật thể lạ;
- tránh kéo lê chi tiết nặng trên bề mặt;
- không sử dụng bàn máp làm nơi chứa dụng cụ hoặc chi tiết.
Đây là những thao tác rất đơn giản nhưng có ảnh hưởng trực tiếp đến độ lặp lại của phép đo.
8. không nên xem bàn máp là “bàn thao tác”
Granite có độ cứng cao nhưng vẫn có thể bị mẻ cạnh, sứt bề mặt, nứt do va đập mạnh hoặc xước vùng làm việc.
Đặc biệt nguy hiểm là việc thả chi tiết nặng xuống bàn.
Một bàn máp chính xác không được thiết kế để chịu các cú va đập giống như bàn nguội trong xưởng cơ khí.
Vì vậy, nên hình thành quy trình:
nhấc → đặt nhẹ → định vị → đo
thay vì:
kéo → trượt → thả → đo.
9. khi nào qc nên sử dụng bàn máp?
Bàn máp đặc biệt hữu ích trong các phép kiểm tra như:
kiểm tra độ phẳng
Dùng đồng hồ so hoặc thiết bị đo phù hợp để quét nhiều điểm trên bề mặt.
kiểm tra độ song song
Một bề mặt được xác lập làm chuẩn, sau đó kiểm tra sự thay đổi của bề mặt đối diện.
kiểm tra độ vuông góc
Kết hợp bàn máp, êke chuẩn và đồng hồ so để đánh giá sai lệch hình học.
kiểm tra chiều cao
Sử dụng height gauge để đo khoảng cách từ mặt chuẩn đến một điểm hoặc bề mặt trên chi tiết.
kiểm tra độ đảo
Kết hợp đồ gá và đồng hồ so để kiểm tra sự thay đổi vị trí của chi tiết khi quay.
Điều quan trọng là bàn máp cung cấp chuẩn, còn phương pháp đo cụ thể phải được lựa chọn dựa trên yêu cầu bản vẽ và dung sai hình học của chi tiết.
10. bàn máp có cần kiểm định định kỳ?
Có.
Mặc dù granite có độ ổn định tốt, bàn máp vẫn có thể thay đổi trạng thái do mài mòn cục bộ, va đập, điều kiện lắp đặt, tải trọng không phù hợp, di chuyển bàn hoặc tác động môi trường.
Vì vậy, bàn máp cần được kiểm tra theo chu kỳ phù hợp với mức độ sử dụng và yêu cầu của hệ thống quản lý đo lường.
Qc nên quản lý:
- mã tài sản hoặc id bàn máp;
- cấp chính xác;
- tiêu chuẩn áp dụng;
- ngày kiểm định;
- kết quả kiểm tra;
- ngày kiểm tra tiếp theo;
- tình trạng bề mặt;
- lịch sử sửa chữa hoặc di chuyển.
Nếu bàn máp xuất hiện hư hỏng ở vùng làm việc hoặc nghi ngờ bị ảnh hưởng sau khi di chuyển, không nên tiếp tục sử dụng cho phép đo quan trọng trước khi đánh giá lại.
11. QC nên chọn bàn máp như thế nào?
Thay vì chọn theo tiêu chí “bàn càng lớn, càng chính xác”, nên đánh giá theo nhu cầu đo thực tế.
xác định kích thước chi tiết
Chi tiết lớn cần bàn có kích thước đủ để tạo ra vùng tham chiếu phù hợp.
xác định dung sai
Dung sai càng chặt thì yêu cầu đối với hệ thống đo càng cao.
xác định phương pháp đo
Bàn dùng với đồng hồ so, height gauge, đồ gá kiểm tra hoặc dụng cụ đo khác sẽ có yêu cầu khác nhau.
xác định môi trường
Nếu đặt trong xưởng sản xuất, cần đặc biệt chú ý rung động, nhiệt độ và bụi.
Nếu dùng trong phòng đo, cần quan tâm nhiều hơn đến kiểm soát nhiệt độ và độ ổn định của hệ thống.
xác định yêu cầu quản lý chất lượng
Doanh nghiệp nên xác định tiêu chuẩn, hồ sơ kiểm định và khả năng truy xuất của bàn máp.
12.checklist 7 điểm cho nhân viên QC cần nhớ:
Trước khi bắt đầu phép đo trên bàn máp, có thể sử dụng checklist nhanh:
- bàn có sạch không?
- mặt đáy chi tiết có sạch không?
- chi tiết đã ổn định nhiệt chưa?
- bàn có được đặt và đỡ đúng cách không?
- dụng cụ đo có tình trạng và hiệu chuẩn hợp lệ không?
- phương pháp gá và định vị có phù hợp với bản vẽ không?
- kết quả đo có nằm trong vùng dung sai đủ an toàn hay đang sát giới hạn?
Chỉ mất vài phút kiểm tra nhưng có thể giúp tránh những quyết định ok/ng sai trong kiểm soát chất lượng.
Kết luận: bàn máp tốt là điều kiện cần, nhưng chưa phải điều kiện đủ
Trong đo lường cơ khí, bàn máp đá granite đóng vai trò như “nền móng” của hệ thống đo.
Một bàn máp có độ phẳng cao giúp tạo ra mặt chuẩn ổn định, nhưng độ tin cậy của kết quả đo còn phụ thuộc vào toàn bộ chuỗi:
bàn máp → hệ thống đỡ → chi tiết → dụng cụ đo → phương pháp đo → môi trường → người thao tác.
Đối với nhân viên qc, điều quan trọng không phải là tìm một chiếc bàn máp “đắt nhất” hay “phẳng nhất”, mà là lựa chọn bàn máp phù hợp với yêu cầu đo và quản lý đúng toàn bộ điều kiện sử dụng.
Khi dung sai sản phẩm ngày càng chặt và yêu cầu truy xuất chất lượng ngày càng cao, việc đầu tư đúng cho chuẩn đo lường không chỉ giúp cải thiện độ chính xác mà còn giảm nguy cơ:
- đánh giá sai sản phẩm;
- phát sinh hàng ng sai;
- bỏ lọt sản phẩm lỗi;
- tranh chấp kết quả đo giữa các bên;
- mất thời gian đo lại và phân tích nguyên nhân.
Vì vậy, nếu đồng hồ đo là “con mắt” của qc, thì bàn máp chính là một phần của “mặt đất chuẩn” để con mắt đó làm việc.
Một phép đo đáng tin cậy bắt đầu từ một chuẩn tham chiếu đáng tin cậy.
AZCOM luôn sẵn kho bàn máp chất lượng cao với nhiều kích thước khác nhau. Xin vui lòng liên hệ bộ phân kinh doanh AZCOM để được tư vấn và báo giá – Hotline 0968.40.3138 Email sales@azcomvn.com